WICHTIGER TEIL DER PROZESSKETTE
Seite 1/1 3 Minuten
Ob Bonbons, Kaugummis, Backwaren oder Nahrungsergänzungsmittel: Viele Produkte des täglichen Lebens enthalten Zuckerersatzstoffe. Bevor diese ihren Weg in die Lebensmittelproduktion finden, werden sie in rieselfähiger Form transportiert, gelagert und verarbeitet. Am Standort Duisburg übernimmt Greiwing diese Prozessschritte unter kontrollierten Bedingungen und mit auf Lebensmittel ausgelegter Verfahrenstechnik.
Ausgangspunkt ist die Übernahme des Produktes beim Hersteller. Die Zuckerersatzstoffe werden in speziell gereinigten und verplombten Siloaufliegern am Werk abgeholt und zum Betriebsgelände des Logistikspezialisten gebracht. Bei der Anlieferung kontrollieren die Mitarbeitenden zunächst die Transportdokumente, gleichen die Plombennummern mit den Begleitpapieren ab und prüfen den ordnungsgemäßen Zustand des Fahrzeugs. „Erst wenn wir sicher sind, dass alles in Ordnung ist, beginnt die Entladung“, sagt Stefan Rittkowski, Standortleiter bei Greiwing in Duisburg.
Schutz der Granulometrie
Für die Entladung des Produkts in Hochsilos setzt das Unternehmen auf eine Taktstromförderung. Im Gegensatz zu klassischen pneumatischen Fördersystemen bewegt diese Technik das Produkt nicht als durchgehenden Materialstrom, sondern paketweise durch die Rohrleitung. Das reduziert mechanische Belastungen und schützt die Granulometrie,also die Korngrößenverteilung, der empfindlichen Produkte. „Je schonender wir ein Produkt fördern, desto besser lassen sich dessen Eigenschaften erhalten“, erklärt Rittkowski. Gerade bei feinen oder kristallinen Produkten könne eine zu intensive Beanspruchung zu Abrieb, Staubbildung oder Veränderungen der Korngrößenverteilung führen. In den Silos sorgen Zellenradschleusen für einen gleichmäßigen Materialfluss und entlasten gleichzeitig die nachgeschaltete, empfindliche Verfahrenstechnik.
Bevor das Produkt die Abfüllung im Reinraumbereich erreicht, durchläuft es mehrere Kontroll- und Sicherheitseinrichtungen. Zunächst entfernen Vibrationssiebe produktabhängig Überkorn sowie weitere Partikel außerhalb der definierten Spezifikation. Je nach Produktanforderung kommen unterschiedliche Siebgrößen zum Einsatz.
Anschließend passieren die Produkte Magnetabscheider und Metallausschleuser. Während Erstgenannte ferromagnetische Fremdkörper aus dem Produktstrom entfernen, erkennen Letztere zusätzlich nicht magnetische Metallpartikel. „Registriert das System einen Fremdkörper, stoppt die Anlage automatisch“, so Rittkowski. Die Funktionsfähigkeit der Systeme wird regelmäßig mithilfe definierter Testkörper validiert.
Laurant Luma, Teamleiter Food bei Greiwing, erklärt: „Lebensmittelsicherheit basiert auf mehreren Sicherheitsstufen. Ergänzend zur technischen Fremdkörperkontrolle nehmen wir daher systematisch Proben und archivieren sie als Rückstellmuster.“ Dadurch lassen sich Chargen auch nachträglich analysieren und nachvollziehen. Dafür komme ein automatischer Probenehmer zum Einsatz. Die Proben dienen sowohl der internen Qualitätskontrolle als auch der Analyse durch den Auftraggeber. Treten Auffälligkeiten auf, können beide Seiten mögliche Ursachen gemeinsam untersuchen und geeignete Maßnahmen ableiten.
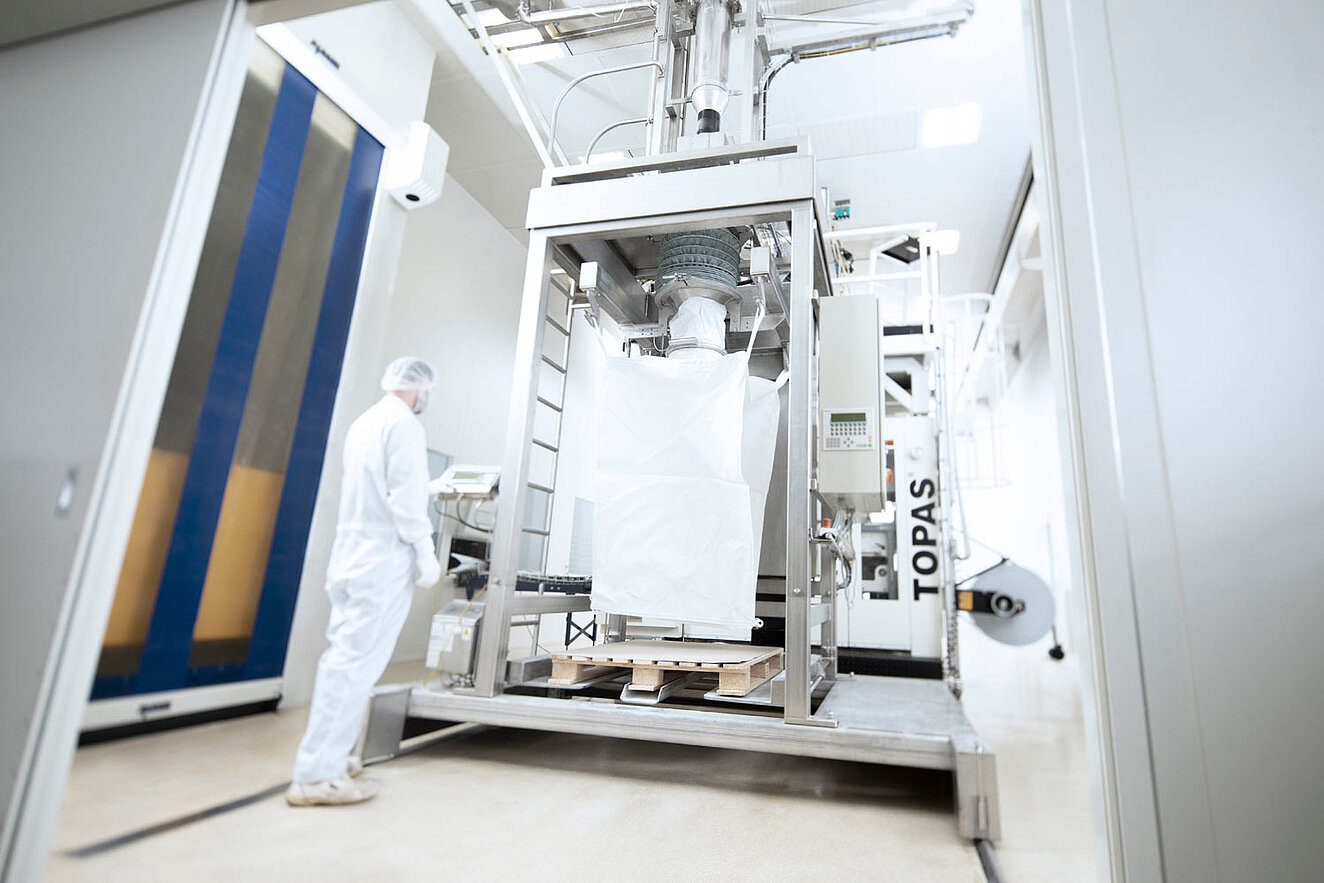
Besondere Bedeutung kommt dem Reinraumbereich zu. Dort füllt Greiwing die Zuckerersatzstoffe entweder in 25-Kilogramm-Säcke oder in Big Bags mit einem Fassungsvermögen von bis zu 1.000 Kilogramm ab. Die Produktionsräume arbeiten mit kontrollierter Temperatur, definierter Luftfeuchtigkeit und leichtem Überdruck. „Dadurch verhindern wir das Eindringen von Staub und Feuchtigkeit aus der Umgebung“, so Luma. Gleichzeitig werden so stabile Bedingungen für die Verarbeitung hygroskopischer, also wasseraufnehmender, Produkte geschaffen.
Festgelegte Hygieneregeln
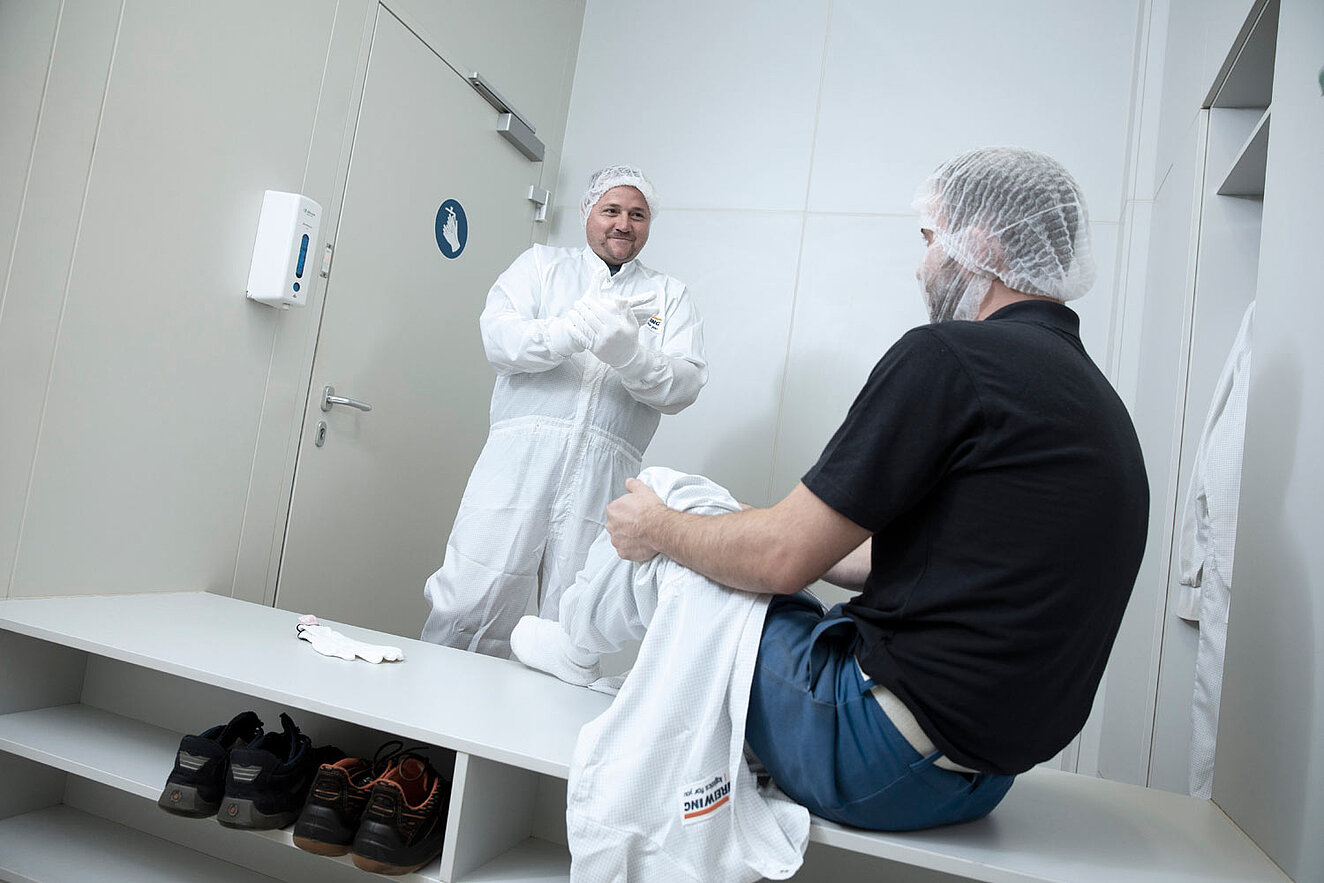
Vor Betreten des Reinraums passieren die Mitarbeitenden eine Hygieneschleuse. Spezielle Kleidung, Haarnetze, Reinraumschuhe sowie festgelegte Hygieneregeln gehören zum Standard. Darüber hinaus absolvieren alle Beschäftigten regelmäßige Schulungen zu HACCP-Anforderungen, Infektionsschutz und Lebensmittelsicherheit.
Die eigentliche Abfüllung erfolgt vollautomatisch. Eine Besonderheit stellt dabei die verwendete Form-Fill-Seal-Technologie (FFS) dar: Die Anlage erzeugt die Säcke direkt aus Schlauchfolie und verschließt sie unmittelbar nach dem Befüllen. Gleichzeitig entfernt eine Vakuumtechnik die während des Prozesses eingetragene Luft aus dem Gebinde. Rittkowski berichtet: „Wir haben diese Lösung gemeinsam mit dem Anlagenhersteller konzipiert und über mehrere Jahre kontinuierlich weiterentwickelt.“
Auch nach der Abfüllung geht die Qualitätssicherung weiter. Jeder Sack passiert zunächst eine Kontrollwaage. Liegt das Gewicht außerhalb der vorgegebenen Toleranzen, schleust das System das Gebinde automatisch aus. Anschließend überprüft ein weiterer Metalldetektor die fertige Verpackung. Diese zusätzliche Kontrollstufe dient dazu, mögliche metallische Fremdkörper zu erkennen, die innerhalb der Abfülltechnik entstehen können. Erst danach gelangen die Säcke zur automatischen Palettierung. Die Anlage erstellt stabile Packbilder für die sichere Lagerung und den Transport, verdichtet die Ladung und sichert sie anschließend mit Stretchfolie. Je nach Kundenanforderung kommen unterschiedliche Palettentypen zum Einsatz. „Im Lebensmittelbereich arbeiten wir aus hygienischen Gründen ausschließlich mit neuen Paletten oder Kunststoffpaletten“, berichtet Luma.
Der Prozess zeigt, wie eng Logistik, Verfahrenstechnik und Qualitätssicherung in der modernen Silologistik miteinander verzahnt sind, um letztlich ein sicheres Lebensmittel zu gewährleisten. „Wir verstehen uns als Teil der Prozesskette unserer Kunden und schaffen die Voraussetzungen dafür, dass die Produkte in der geforderten Qualität weiterverarbeitet werden können“, sagt Rittkowski. Spezialisierte Logistikdienstleister wie Greiwing gehen damit über die reine Transportaufgabe hinaus und erbringen einen aktiven Beitrag zur Produktsicherheit.
Diesen Artikel finden Sie in LT 9/2026 auf den Seiten 28 und 29.
Ihr Weg zum Abo: Klicken Sie hier!