
DER FINGERABDRUCK DER CHARGE
Seite 1/1 9 Minuten
Lebensmittelhersteller produzieren Mayonnaise, Dressings und vergleichbare Feinkostprodukte nach festgelegten Rezepturen und Prozessparametern. Dosierreihenfolge, Drehzahl und Prozesszeit sind definiert. Auf dem Papier laufen die Chargen damit unter identischen Bedingungen. In der Praxis heißt das jedoch nicht, dass das Produkt jedes Mal die gleiche mechanische Beanspruchung erfährt. „Wir können Drehzahl und Mischzeit exakt vorgeben. Das heißt aber noch nicht, dass sich jede Charge im Mischer auch exakt gleich verhält“, sagt Karsten Ollesch, Geschäftsführer von Glass.
Schon kleine Unterschiede bei Temperatur, Rohstoffbeschaffenheit oder rheologischen Eigenschaften können den Widerstand am Mischwerkzeug verändern. Hinzu kommt, dass sich das Produkt während der Verarbeitung selbst verändert. Bei Mayonnaise entsteht aus den zunächst getrennten Komponenten eine hochkonzentrierte Öl-in-Wasser-Emulsion. Tropfengröße, Mikrostruktur und rheologische Eigenschaften entwickeln sich im Prozess und werden von Mischintensität, Energieeintrag, Temperatur, Rezeptur und Prozessführung beeinflusst.
Mayonnaise zeigt dabei ein ausgeprägt nichtnewtonsches, strukturviskoses Fließverhalten: Mit zunehmender Scherbeanspruchung kann ihre scheinbare Viskosität abnehmen. Das gilt auch für Ketchup, Senf, Dressings, Joghurt, Frischkäsezubereitungen, Hummus, Fruchtpürees, Tomatenmark, pflanzliche Aufstriche sowie bestimmte Schokoladen- und Nussmassen. Unter Scherung können sich innere Strukturen, Partikelverbände oder Netzwerke ausrichten oder teilweise abbauen. Der Widerstand am Mischwerkzeug kann sich dadurch innerhalb einer Charge deutlich verändern.
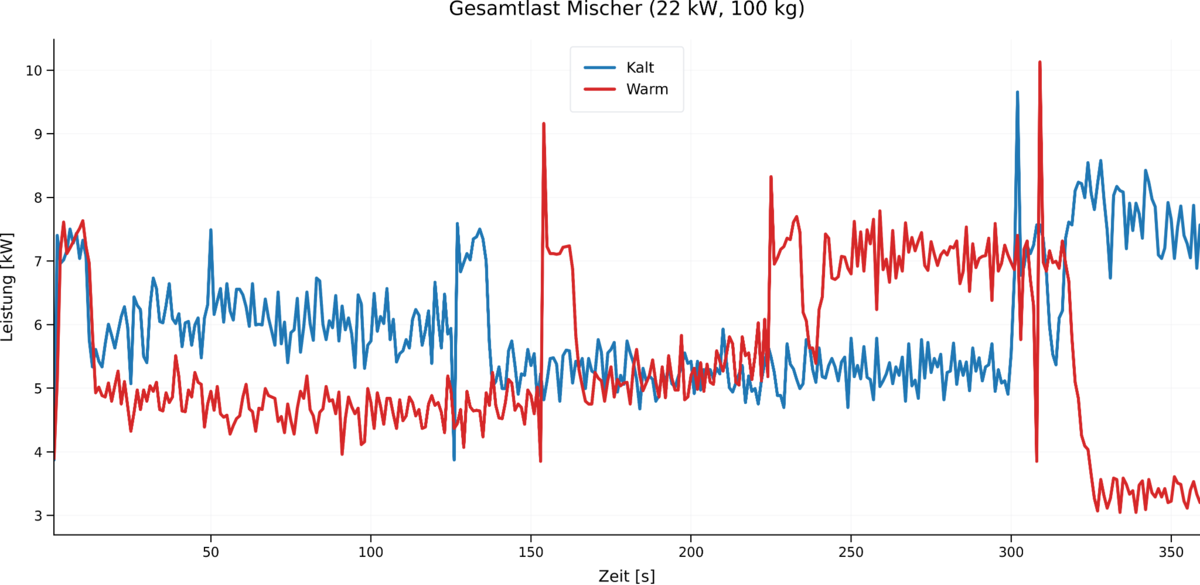
Für Lebensmittelhersteller stellt sich daher die Frage: Führen fünf Minuten Mischzeit bei gleicher Drehzahl tatsächlich immer zum gleichen Produkt? Beide Größen beschreiben wichtige Prozessbedingungen, erfassen aber weder den mechanischen Widerstand des Produktes noch die Leistung, die erforderlich ist, ihn zu überwinden. „Zwei Chargen können mit identischer Drehzahl und identischer Mischzeit gefahren werden und trotzdem einen unterschiedlichen Lastverlauf zeigen. Die Antriebsdaten geben uns deshalb eine zusätzliche Möglichkeit, den Prozess zu beurteilen“, erläutert Ollesch.
Energie als Vergleichsgröße
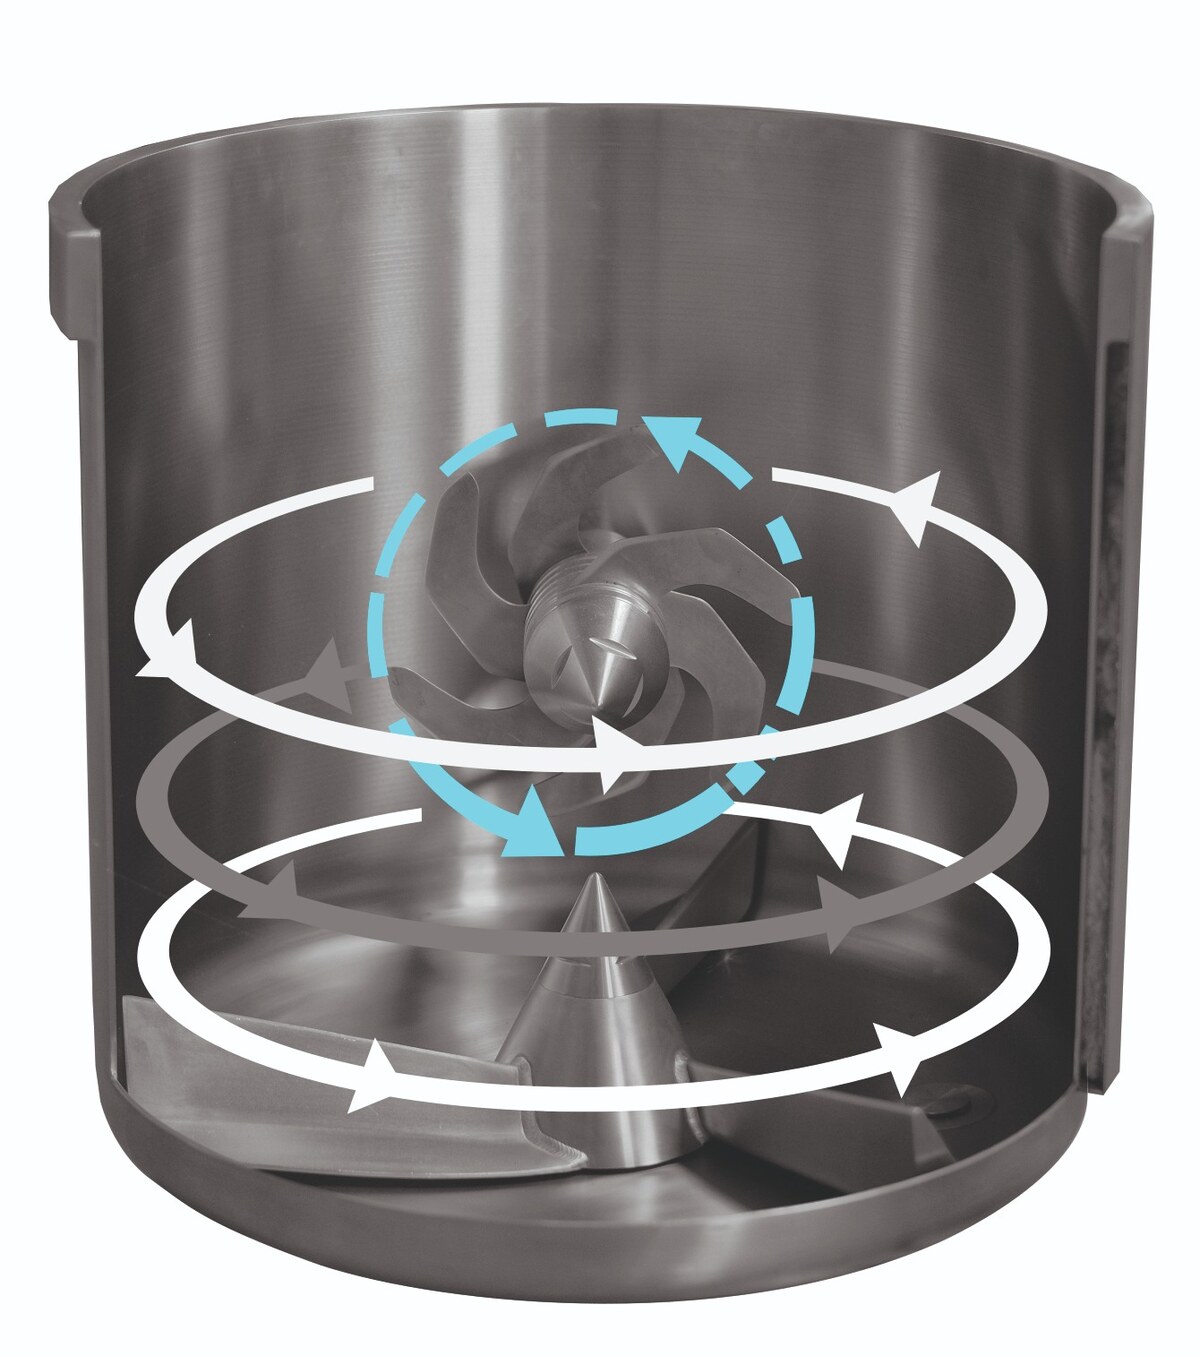
Der mechanische Energieeintrag lässt sich bei Intensivmischern besonders anschaulich betrachten. Glass bietet hierfür beispielsweise den VAS an, der zum Mischen, Zerkleinern und Emulgieren eingesetzt wird und in Baugrößen von 80 bis 2.200 Litern verfügbar ist. Für flüssige und pastöse Produkte steht mit dem AGM eine weitere Misch- und Emulgieranlage bis 300 Liter zur Verfügung. Typische Anwendungen reichen von Mayonnaise, Ketchup und Dressings bis zu Hummus, Pesto oder Brotaufstrichen.
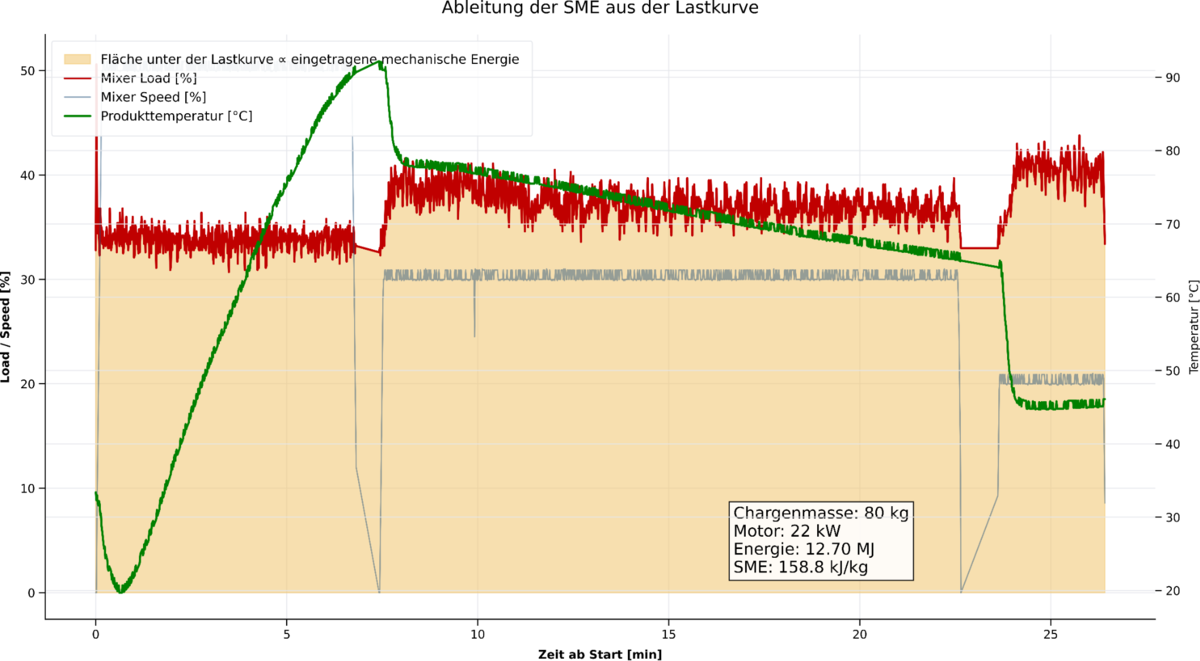
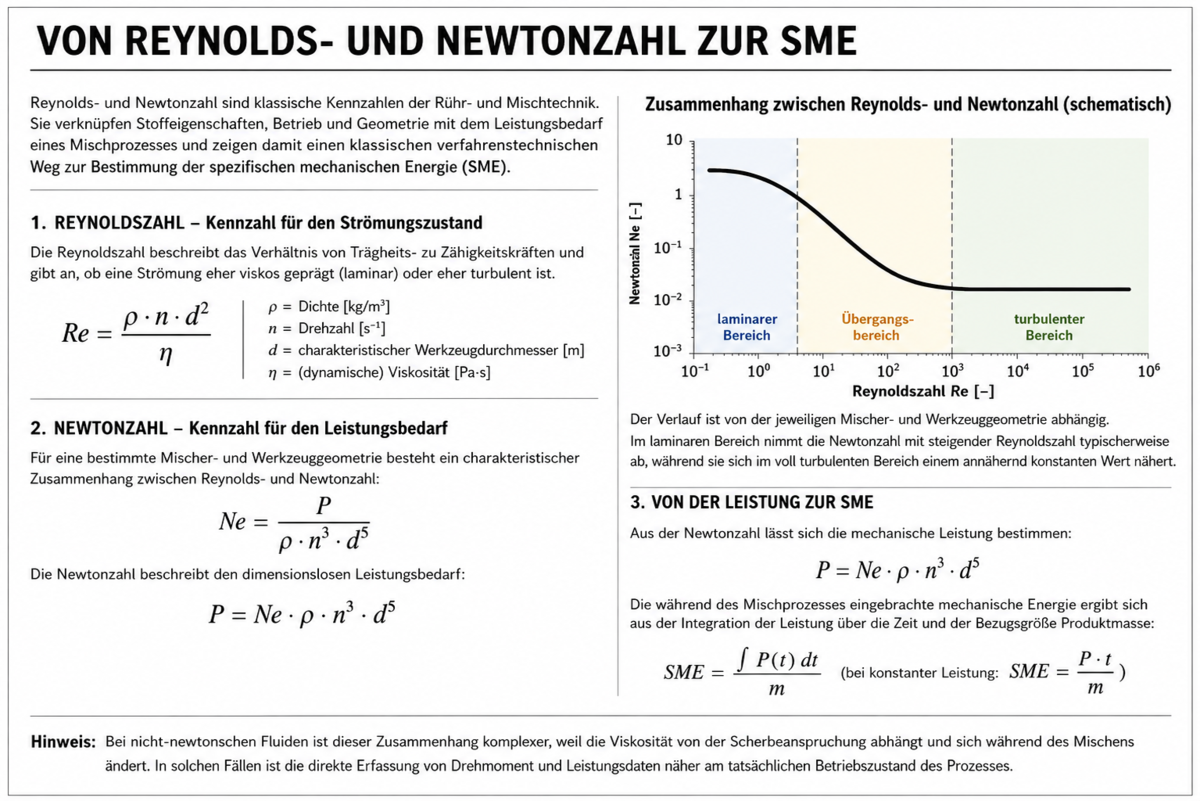
Bei solchen Anwendungen interessiert neben Mischzeit und Drehzahl, wie viel mechanische Energie tatsächlich in den Prozess eingebracht wird. Bezogen auf die verarbeitete Produktmasse ergibt sich daraus die spezifische mechanische Energie, kurz SME. Dazu wird die mechanische Leistung über die Mischzeit integriert und durch die Produktmasse geteilt. Nur bei annähernd konstantem beziehungsweise quasistationärem Leistungsniveau lässt sich vereinfacht mit dem Produkt aus Leistung und Mischzeit rechnen. In Anfahr-, Emulgier- oder Strukturierungsphasen kann die Leistung dagegen deutlich variieren.
Übliche Einheiten sind Kilojoule pro Kilogramm oder Kilowattstunden pro Tonne. Die SME verbindet Leistung, Prozessdauer und Produktmenge. „Die Mischzeit sagt, wie lange die Maschine arbeitet. Die SME beschreibt zusätzlich, wie viel mechanische Energie je Kilogramm Produkt während dieser Zeit eingebracht wurde“, erklärt Ollesch. Für Lebensmittelproduzenten entsteht so eine Kenngröße, mit der sich Chargen und Betriebszustände vergleichen lassen.
Was das Typenschild nicht zeigt
Wie genau sich die SME bestimmen lässt, hängt von den verfügbaren Maschinendaten ab. Klassisch lässt sich der Leistungsbedarf eines Mischers auch über den Zusammenhang zwischen Reynolds- und Newtonzahl beschreiben (siehe Kasten auf Seite 24). In der betrieblichen Praxis können dagegen Antriebsdaten einen direkteren Zugang zum tatsächlichen Lastzustand bieten. Wird zunächst mit der Nennleistung des Motors gerechnet, entsteht nur ein Orientierungswert: Dabei wird vereinfacht angenommen, dass der Antrieb über die betrachtete Zeit mit Nennleistung arbeitet. Tatsächlich wird ein Motor so ausgelegt, dass er auch Lastspitzen bewältigt, läuft im normalen Betrieb aber meist nicht dauerhaft unter Volllast. „Das Typenschild nennt die Nennleistung des Motors. Interessant ist aber, welche Leistung der Antrieb im tatsächlichen Mischprozess abgibt“, sagt Ollesch.
Näher am Prozess liegt das Drehmoment. Es beschreibt den Widerstand, den der Antrieb beim Drehen des Mischwerkzeuges überwinden muss. Ändern sich Konsistenz oder Struktur des Produktes, kann sich auch dieser Widerstand verändern. Drehmoment und Drehzahl bestimmen gemeinsam die mechanische Leistung: Bei gleicher Drehzahl bedeutet ein höheres Drehmoment eine höhere Leistung. Für die praktische Berechnung wird das Produkt aus Drehmoment in Newtonmetern und Drehzahl in Umdrehungen pro Minute durch 9.550 geteilt. Der Faktor ergibt sich aus der Umrechnung von Umdrehungen pro Minute in Umdrehungen pro Sekunde sowie von Watt in Kilowatt. Drehmoment und Drehzahl müssen dabei auf denselben Punkt im Antriebsstrang bezogen sein. Werden Werte vor und nach einem Getriebe kombiniert, sind Übersetzung und Wirkungsgrad zu berücksichtigen.
Drehmoment aus dem Antrieb
Direkt messen lässt sich das Drehmoment beispielsweise mit einer Drehmomentmesswelle, die die geringe elastische Verdrehung der Welle unter Belastung erfasst. Je näher die Messstelle am Mischwerkzeug liegt, desto unmittelbarer wird dessen mechanische Belastung bestimmt. Alternativ kann das Reaktionsmoment von Motor oder Getriebe über eine Drehmomentstütze und eine Kraftmessdose erfasst und aus Kraft und Hebelarm berechnet werden.
Direkte Messverfahren liefern präzise mechanische Werte, erfordern aber zusätzliche Sensorik, Bauraum und Kalibrierung. Für die betriebliche SME-Bestimmung ist dieser Aufwand nicht immer nötig. Moderne Frequenzumrichter können das Motordrehmoment modellbasiert bestimmen. Bei einer Vektorregelung werden elektrische Größen mit einem hinterlegten Motormodell ausgewertet. So lassen sich unter anderem Drehzahl, Motorlast und ein berechneter Drehmomentwert bereitstellen. Bei SEW-Systemen stehen je nach Baureihe beispielsweise Drehzahl- und Drehmoment-Istwerte als Prozessdaten zur Verfügung.
Auch beim Unternehmen Glass gehört die entsprechende Antriebstechnik grundsätzlich zum Baukasten. Je nach Ausstattung kommen Getriebemotoren und Frequenzumrichter von SEW sowie Steuerungen von B&R oder Siemens zum Einsatz. Welche Drehmoment-, Drehzahloder Leistungswerte bei einer VAS- oder AGM-Ausführung verfügbar sind und aufgezeichnet werden, hängt von der jeweiligen Konfiguration ab.
Der vom Frequenzumrichter ausgegebene Drehmomentwert ersetzt keine direkte Messung an der Mischerwelle. Seine Qualität hängt vom Regelverfahren, korrekt hinterlegten Motordaten und der Parametrierung des Antriebs ab. Auch Verluste zwischen Motor und Mischwerkzeug, etwa im Getriebe oder in Lagern, müssen berücksichtigt werden. Für die Prozessbeobachtung ist jedoch häufig weniger der absolute Wert als seine Reproduzierbarkeit entscheidend.
Steht kein belastbarer Drehmomentwert zur Verfügung, kann alternativ die gemessene elektrische Wirkleistung als betriebliche Näherung dienen. Dabei sollte die Leerlaufleistung des Mischers berücksichtigt werden; Verluste in Motor, Getriebe, Lagern oder Dichtungen bleiben eine Unsicherheit. „Eine direkte Drehmomentmessung an der Welle ist messtechnisch die sauberste Lösung. Für die Prozessbeobachtung muss dieser Aufwand aber nicht immer betrieben werden. Moderne Antriebe liefern bereits sehr gute Informationen darüber, wie stark der Motor tatsächlich belastet wird“, sagt Ollesch.
Was der Motor über das Produkt verrät
Das Drehmoment gibt Hinweise auf den Widerstand, den ein Produkt dem Mischwerkzeug entgegensetzt. Aus der Rheometrie ist dieses Prinzip seit Langem bekannt. Im Produktionsmischer sind die Strömungs- und Scherbedingungen jedoch wesentlich komplexer als in einer definierten Labormessgeometrie. Drehmoment und Drehzahl lassen sich deshalb nicht unmittelbar in Scherspannung und Scherrate übersetzen – für die Prozessbeobachtung ist das auch nicht zwingend erforderlich. Die Viskosität beschreibt ohnehin nur einen Teil des rheologischen Verhaltens. Auch Fließgrenze, Thixotropie und viskoelastische Eigenschaften beeinflussen den Produktwiderstand. Hinzu kommen Temperatur, Feststoff- und Partikelgehalt sowie Veränderungen der Produktstruktur. Diese Größen können sich im Drehmoment- und Leistungsverlauf und damit auch im mechanischen Energieeintrag niederschlagen.
Bei strukturviskosen Produkten muss der Zusammenhang zwischen Produktentwicklung und Leistungsaufnahme zudem nicht linear sein. In der Nähe des Misch- oder Emulgierwerkzeugs können hohe Scherraten auftreten. Dort kann die scheinbare Viskosität durch Scherverdünnung deutlich sinken, obwohl weiterhin mechanische Energie für Dispergierung, Emulgierung oder Tröpfchenzerkleinerung aufgebracht wird. Ein einzelner Drehmomentoder Leistungswert reicht deshalb nicht aus, um den Produktzustand eindeutig zu beschreiben.
Die Signatur der Charge
Am Beispiel eines VAS-Intensivmischers von Glass lässt sich der Ansatz verdeutlichen. Wird Mayonnaise nach festgelegter Rezeptur und Prozessführung hergestellt, kann sich über mehrere qualitätsgerechte Chargen ein charakteristischer Verlauf von Drehmoment oder Antriebsleistung ergeben. Weicht eine spätere Charge davon deutlich ab, können veränderte Rohstoffeigenschaften, Temperaturbedingungen oder Abweichungen in der Produktentwicklung die Ursache sein. Entscheidend ist weniger der Vergleich mit einem Laborrheometer als derselben Anwendung auf derselben Maschine. „Für die Produktion ist nicht immer entscheidend, jeden rheologischen Kennwert exakt zu bestimmen. Oft ist schon sehr aussagekräftig, ob sich eine neue Charge desselben Produktes auf derselben Maschine so verhält wie zuvor qualitätsgerechte Chargen“, sagt Ollesch.
Gerade bei stark strukturviskosen Produkten ist der zeitliche Verlauf von Drehmoment und mechanischer Leistung aussagekräftiger als ein einzelner Momentanwert. Eine weitgehend konstante Leistungsaufnahme bedeutet nicht zwangsläufig, dass keine weitere mechanische Bearbeitung stattfindet. Scherverdünnung, Strukturaufbau, Emulgierung und Temperatur beeinflussen den Lastverlauf gleichzeitig.
Aus Drehmoment und Drehzahl lässt sich die mechanische Leistung bestimmen. Werden beide Größen über die Mischzeit aufgezeichnet, entsteht eine Leistungskurve für die Charge. Ihre zeitliche Integration ergibt die mechanische Energie; bezogen auf die Chargenmasse erhält man die SME. Die vereinfachte Berechnung mit konstanter Leistung eignet sich nur für annähernd quasistationäre Betriebszustände. Bei dynamischen Misch-, Emulgier- oder Anfahrphasen muss der tatsächliche Leistungsverlauf berücksichtigt werden.
Vom Lastverlauf zum Prozessfenster
Lastverlauf und SME beschreiben unterschiedliche Aspekte des Prozesses: Der Verlauf von Drehmoment und Leistung zeigt, wann und wie sich die Belastung des Mischers während einer Charge verändert. Die SME fasst dagegen zusammen, wie viel mechanische Energie insgesamt je Kilogramm Produkt eingebracht wurde. Sie beschreibt allerdings nicht, an welcher Stelle und unter welchen lokalen Scherbedingungen diese Energie im Produkt wirksam wurde. Ihre technologische Aussagekraft entsteht deshalb vor allem im Abgleich mit Produkteigenschaften wie rheologischem Verhalten, Tropfengröße, Emulsionsstabilität oder Textur.
Interessant wird die SME vor allem dann, wenn Erfahrungswerte aus qualitätsgerechten Chargen vorliegen. Wiederkehrende Produktionen können anhand ihres Lastverlaufs und des spezifischen Energieeintrags miteinander verglichen werden. Veränderungen bei Rohstoffen, Rezeptur oder Temperatur können ebenso sichtbar werden wie Abweichungen von der üblichen Prozessführung. Ein produktspezifisches Prozessfenster ist dabei meist hilfreicher als ein einzelner Sollwert.
Liegen Drehmoment-, Leistungs- und SME-Werte mehrerer einwandfreier Chargen vor, lässt sich beurteilen, in welchem Bereich sich der Prozess üblicherweise bewegt. Verlässt eine neue Charge diesen Bereich, ist das zunächst ein Hinweis auf eine Abweichung – nicht automatisch auf einen Qualitätsfehler. „Aus einem einzelnen SME-Wert lässt sich noch keine Produktqualität ablesen. Interessant wird die Kenngröße, wenn wir wissen, welcher Last- und Energieverlauf bei einem bestimmten Produkt zuverlässig zum gewünschten Ergebnis führt“, sagt Ollesch.
Auch für die Bestimmung des Prozessendpunktes kann dieser Zusammenhang interessant sein. Voraussetzung ist, dass experimentell gezeigt wurde, dass ein charakteristischer Verlauf oder ein bestimmter SME-Bereich mit der gewünschten Produktqualität korreliert. Die energetische Betrachtung ergänzt dann klassische Vorgaben wie Mischzeit oder Drehzahl. Beim Scale-up kann die SME ebenfalls als zusätzliche Vergleichsgröße dienen, darf aber nicht isoliert betrachtet werden. Zwei unterschiedlich große Mischer können dieselbe mechanische Energie je Kilogramm Produkt übertragen und trotzdem unterschiedliche Strömungsfelder, lokale Scherraten oder Temperaturverläufe erzeugen. Eine identische SME garantiert deshalb weder einen identischen Prozess noch ein identisches Produktergebnis.
Zwischen zu wenig und zu viel
Die Grenze der SME liegt in ihrer integralen Betrachtung. Sie beschreibt, wie viel mechanische Energie je Masseeinheit insgesamt eingebracht wurde, nicht aber, wie diese Energie räumlich und zeitlich im Produkt verteilt war. Zwei Prozesse können somit denselben SME-Wert erreichen, obwohl der eine mit hoher Leistung über kurze Zeit und der andere mit geringerer Leistung über einen längeren Zeitraum gefahren wurde. Für die technologische Bewertung braucht die SME deshalb immer den Bezug zum Produkt. Bei Mayonnaise können dies etwa rheologische Eigenschaften, Tropfengrößenverteilung und Emulsionsstabilität sein, bei anderen Lebensmitteln Homogenität, Partikelgröße, Textur oder weitere produktspezifische Qualitätsmerkmale. Weder Drehmoment noch SME beschreiben für sich allein das Produktergebnis. Entscheidend ist der Abgleich mit den relevanten Qualitätsmerkmalen.
Auch unter energetischen Gesichtspunkten ist die SME interessant. Ziel kann nicht sein, den mechanischen Energieeintrag grundsätzlich zu minimieren. Emulgierung, Dispergierung, Zerkleinerung oder Strukturentwicklung benötigen eine bestimmte mechanische Beanspruchung. Zu wenig Energie kann ebenso problematisch sein wie eine unnötig lange oder intensive Bearbeitung.
Wird ein Produkt weitergemischt, obwohl der gewünschte Zustand bereits erreicht ist, steigt der Energieverbrauch ohne technologischen Nutzen. Umgekehrt darf eine energetische Optimierung nicht zulasten von Homogenität, Textur oder Stabilität gehen. „Energieeffizienz bedeutet beim Mischen nicht, möglichst wenig Energie einzusetzen. Entscheidend ist, die für das gewünschte Produktergebnis notwendige Energie reproduzierbar und effizient einzubringen“, sagt Ollesch.
Aus Antriebsdaten wird Prozesswissen
Die SME verbindet drei Bereiche, die in der Produktion häufig getrennt betrachtet werden: Maschine, Energieeinsatz und Produktqualität. Drehmoment- und Leistungsdaten zeigen, was während des Mischens geschieht; die SME verdichtet den Energieeintrag zu einer vergleichbaren Kenngröße. Aussagekraft erhält sie jedoch erst im Abgleich mit dem Produkt.
Für Lebensmittelhersteller liegt ihr Nutzen vor allem darin, den Mischprozess nicht allein über vorgegebene Zeiten und Drehzahlen zu beurteilen. Drehmoment, Leistung und deren zeitlicher Verlauf zeigen, wie stark der Antrieb während einer Charge tatsächlich belastet wird. Bezogen auf die Produktmasse liefert die SME zusätzlich eine Kenngröße für den mechanischen Energieeintrag.
Die SME ersetzt dabei weder eine Qualitätskontrolle noch rheologische Messungen. Ihre Aussagekraft entsteht im Zusammenspiel von Maschinenverhalten, Energieeintrag und Produkteigenschaften. Werden qualitätsgerechte Referenzchargen als Vergleich herangezogen, lassen sich neue Produktionen besser einordnen, Abweichungen erkennen und produktspezifische Prozessfenster ableiten. Gleichzeitig wird sichtbar, ob ein Prozess länger oder intensiver gefahren wird, als es für das gewünschte Produktergebnis erforderlich ist. So lässt sich der Energieeinsatz gezielter begrenzen, ohne das Produkt unnötig zu überarbeiten.
„Lastverlauf und SME qualitätsgerechter Chargen ergeben gewissermaßen einen mechanischen Fingerabdruck des Prozesses. Neue Chargen lassen sich damit vergleichen, Abweichungen werden sichtbar und wir können besser beurteilen, ob der Prozess länger oder intensiver gefahren wird als nötig“, sagt Ollesch.
Für den Produzenten wird der Motor damit mehr als nur der Antrieb des Mischwerkzeugs: Seine Daten können helfen, Chargen vergleichbarer zu machen, Prozessabweichungen zu erkennen und die notwendige mechanische Energie gezielter und reproduzierbarer in das Produkt einzubringen.
Autorin: Mareike Bähnisch, freie Fachjournalistin für Prozesstechnik
Diesen Artikel finden Sie in LT 9/2026 auf den Seiten 22 bis 25.
Ihr Weg zum Abo: Klicken Sie hier!